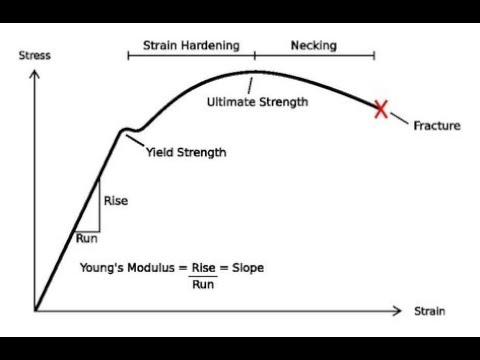
Stres-şekil değiştirme eğrisinde plastik bölgeyi karıştırıyorsan, malzemenin ne zaman kalıcı hasar almaya başladığını da net okuyamıyorsun demektir. Bu ayrım; makine tasarımında, çelik seçiminde, üretim toleransında ve güvenlik katsayısında doğrudan belirleyici olur. Bu yazıda plastik bölgenin ne olduğunu, eğri üzerinde nasıl okunacağını, hangi mühendislik kararlarını etkilediğini ve sahada neden sık hata yapıldığını açık bir dille ele alacağım.
Plastik bölgeyi doğru okumak için önce eğrinin dilini çöz
Stres-şekil değiştirme eğrisi, bir malzemenin dış yük altındaki davranışını gösterir. Buradaki temel iki kavram stres ve şekil değiştirmedir.
Stres, birim alana düşen iç kuvvettir. Genelde MPa birimiyle ifade edilir. Şekil değiştirme ise malzemenin boyundaki değişimin ilk boya oranıdır ve boyutsuzdur.
Eğriyi okurken çoğu zaman üç ana bölüm görürsün:
1. Elastik bölge
Malzeme yük kalkınca eski boyuna döner. Hooke Kanunu bu aralıkta geçerlidir. Gerilme ile şekil değiştirme arasında yaklaşık doğrusal ilişki kurarsın.
2. Akma başlangıcı
Malzeme burada kalıcı deformasyona geçiş yapar. Düşük karbonlu çeliklerde bu geçiş daha belirgin görünür. Bazı alaşımlarda ise keskin bir akma noktası yerine ofset akma dayanımı kullanırsın.
3. Plastik bölge
Bu bölümde malzeme yük kalksa bile ilk haline dönmez. Kalıcı uzama oluşur. Mühendislik açısından kritik eşik tam da burasıdır.
Plastik bölge, yalnızca “malzeme bozuldu” anlamına gelmez. Aksine birçok metal şekillendirme işlemi bu davranıştan yararlanır. Sac bükme, derin çekme, haddeleme ve dövme gibi süreçler kontrollü plastik deformasyonla ilerler. Yani plastik bölge bazen risk, bazen üretim avantajıdır.
Kendi tecrübemle söyleyebilirim ki öğrenciler ve genç mühendisler en sık şu hatayı yapar: Akma dayanımı ile çekme dayanımını aynı şey sanırlar. Oysa akma dayanımı, kalıcı deformasyonun başladığı seviyeyi; çekme dayanımı ise mühendislik gerilmesinin ulaştığı en yüksek noktayı ifade eder.
Plastik bölgede malzeme tam olarak ne yapar
Plastik bölgeye giren malzemenin iç yapısında dislokasyon hareketi hızlanır. Özellikle metallerde kalıcı deformasyonun ana nedeni budur. Kristal düzlemler birbirine göre kayar ve yük kalksa bile atomik yapı eski düzenine bütünüyle dönemez.
Bu davranışı daha net anlamak için süreci adım adım düşün:
1. Yük artar.
Önce elastik uzama oluşur. Malzeme henüz geri dönebilir durumdadır.
2. Akma eşiği aşılır.
İç yapıda kalıcı kayma başlar. Bu andan sonra deformasyonun bir bölümü geri dönmez.
3. Plastik deformasyon ilerler.
Malzeme uzamaya devam eder. Bu sırada pekleşme başlar. Yani malzeme deformasyon gördükçe yeni deformasyona daha fazla direnç gösterir.
4. Boyun verme başlar.
Mühendislik gerilme eğrisinde maksimum noktadan sonra kesit daralması belirginleşir.
5. Kopma oluşur.
Malzeme artık yükü taşıyamaz.
Bu anlatım yalnızca teorik değil. ASTM E8 çekme testi standardı, metalik malzemelerin çekme davranışını değerlendirmede dünya çapında yaygın kullanılır. Bu testlerde akma dayanımı, çekme dayanımı, kopma uzaması ve kesit daralması gibi veriler doğrudan ölçülür. Tasarımcılar da güvenli çalışma gerilmesini belirlerken bu verileri esas alır.
Plastik bölgeyi anlamada bir başka kritik ayrım daha var: gerçek gerilme ile mühendislik gerilmesi. Mühendislik gerilmesi ilk kesit alanına göre hesaplanır. Gerçek gerilme ise anlık kesit alanını kullanır. Boyun verme başladıktan sonra bu fark büyür. Akademik kaynaklarda bu ayrım özellikle ileri malzeme analizi ve sonlu elemanlar modellemesinde temel kabul edilir.
Akma noktası ile plastik bölge aynı şey mi
Hayır. Akma noktası, plastik bölgenin başlangıcını işaret eder. Plastik bölge ise akma sonrası kopmaya kadar uzanan daha geniş davranış alanıdır.
Neden bazı eğrilerde akma noktası net görünmez
Alüminyum ve birçok alaşımda belirgin akma sıçraması oluşmaz. Bu yüzden mühendisler çoğu zaman yüzde 0,2 ofset akma dayanımını kullanır.
Pekleşme neden önem taşır
Pekleşme, malzemenin plastik deformasyon ilerledikçe daha yüksek gerilme istemesine yol açar. Bu etki, şekillendirme proseslerinde ve çarpışma enerjisi emiliminde çok önemlidir.
Mühendislik hesabında plastik bölge nasıl yorumlanır
Plastik bölgeyi yalnızca grafik bilgisi gibi görürsen tasarımın eksik kalır. Çünkü gerçek mühendislik kararları bu bölgedeki verilerle şekillenir.
İlk konu güvenliktir. Yapısal parçalarda çoğu zaman amaç, çalışma koşullarında elastik sınır içinde kalmaktır. Çünkü kalıcı deformasyon; hizalama bozukluğu, titreşim artışı, sızdırmazlık kaybı veya yorulma ömründe düşüş yaratabilir. Özellikle basınçlı kaplar, taşıyıcı şaseler ve mil tasarımlarında bu konu kritik hale gelir.
İkinci konu üretimdir. Metal şekillendirme yapan biri için plastik bölge sorun değil, araçtır. Sacı bükmek, profili çekmek ya da sıcak dövme yapmak için malzemeyi kontrollü biçimde plastik deformasyona sokarsın. Burada hedef, çatlak başlatmadan istenen geometriyi kazanmaktır.
Üçüncü konu enerji yutumudur. Otomotiv güvenlik elemanlarında belirli parçalar çarpışma sırasında plastik deformasyon göstererek enerjiyi emer. Bu yaklaşım, yolcu kabinine gelen darbeyi azaltır. Euro NCAP ve benzeri çarpışma test sistemlerinde malzemenin bu davranışı doğrudan güvenlik performansını etkiler.
Dördüncü konu sayısal analizdir. Sonlu elemanlar modelinde sadece elastik modül girersen gerçek davranışı kaçırırsın. Özellikle plastik mafsal, kalıcı göçme ve lokal burkulma analizlerinde akma sonrası malzeme modeli gerekir.
Yıllar süren malzeme davranışı takibim gösteriyor ki sahadaki en pahalı hatalar, çoğu zaman plastik bölgenin “küçük bir tolerans payı” sanılmasından çıkar. Oysa birçok parçada birkaç yüzde kalıcı uzama bile işlev kaybına yol açar.
Bilimsel kanıt tarafında da tablo net. Callister ve Ashby gibi malzeme bilimi kaynakları, sünek metallerde plastik deformasyon kapasitesinin tasarım ve üretim başarısı için belirleyici olduğunu vurgular. Ayrıca ASM Handbook verileri, alaşımların ısıl işlem, tane boyutu ve soğuk şekillendirme derecesine bağlı olarak akma ve plastik akış davranışının ciddi biçimde değiştiğini ortaya koyar. Yani “tek bir çelik davranışı” diye bir gerçek yoktur; mikro yapı değiştikçe eğri de değişir.
Sahada işine yarayan okuma biçimi ve pratik ayrımlar
Bir çekme testi raporu ya da teknik föy önüne geldiğinde plastik bölgeyi hızlı okumak için şu mantıkla ilerle:
1. Önce akma dayanımını bul.
Bu değer, kalıcı deformasyonun başladığı eşiği gösterir. Eğer malzeme föyünde Re yazıyorsa akma dayanımına, Rp0,2 yazıyorsa yüzde 0,2 ofset değerine bakarsın.
2. Sonra çekme dayanımını incele.
Rm ya da ultimate tensile strength olarak geçen değer, mühendislik gerilmesinin ulaştığı en yüksek noktadır.
3. Uzama yüzdesini değerlendir.
A5, A50 veya total elongation gibi ifadeler sünekliğe dair güçlü ipucu verir. Uzama yükseldikçe malzeme daha fazla plastik deformasyon taşıyabilir.
4. Kesit daralmasına bak.
Reduction of area verisi, özellikle kopma öncesi lokal deformasyon kabiliyetini anlamanda yardımcı olur.
5. Uygulama ile eşleştir.
Yük taşıyan rijit bir bağlantı için yüksek akma dayanımı isteyebilirsin. Derin çekme sacında ise yüksek süneklik daha değerli olabilir.
Kendi tecrübemle söyleyebilirim ki teknik föy okurken en büyük kazanım, tek bir sayıya değil sayıların birlikte anlattığı hikâyeye odaklanmaktır. Örneğin yüksek çekme dayanımı olan bir malzeme her zaman daha güvenli seçenek olmaz. Eğer akma oranı, süneklik ve tokluk zayıfsa parça beklenenden daha kırılgan davranabilir.
Burada sıcaklık etkisini de unutma. Birçok metalde sıcaklık arttıkça akma dayanımı düşer, plastik şekil değiştirme kapasitesi değişir. Çok düşük sıcaklıklarda ise bazı malzemeler sünekten gevreğe geçiş gösterebilir. Özellikle yapısal çeliklerde bu davranış kaynaklı kırılma riskleri literatürde uzun yıllardır incelenir. Charpy darbe testleri de bu yüzden önem taşır.
Reklam Pazar üzerinde teknik sektör içerikleri yayımlayan markalar için bu tip malzeme bilgilerini sade ama doğru aktarmak büyük fark yaratır. Çünkü mühendis, satın almacı ve üretim sorumlusu aynı veriye farklı gözle bakar.
Tasarım ve üretimde hata payını düşüren saha notları
Plastik bölgeyle ilgili karar verirken teoriyi uygulamaya bağlayan birkaç saha notu işini kolaylaştırır.
– Çizimde yalnızca çekme dayanımını isteme. Akma dayanımı, uzama ve gerekiyorsa darbe tokluğu bilgilerini de talep et.
– Kaynaklı birleşimlerde ısıl etki bölgesinin ana malzemeyle aynı davranmayacağını hesaba kat.
– Soğuk şekillendirilmiş parçalarda yerel pekleşme oluşabileceğini unutma.
– Sonlu elemanlar analizinde elastik-perfect plastic model ile isotropic hardening model arasında ciddi fark çıkabileceğini test et.
– Emniyet katsayısını seçerken sadece maksimum yüke değil, yükün tekrar sayısına ve sıcaklık çevrimine de bak.
– Numune test sonucunu doğrudan nihai parça davranışı sanma. Geometri, çentik etkisi ve üretim yöntemi gerçek performansı değiştirir.
Akademik tarafta özellikle çentik etkisi ve gerilme yığılması konusu güçlü kanıta sahiptir. Peterson’s Stress Concentration Factors gibi temel kaynaklar, keskin köşe ve delik çevresi gibi bölgelerde yerel gerilmenin nominal değerin çok üstüne çıkabildiğini gösterir. Bu durum, plastik bölgeye beklenenden erken girişe yol açabilir.
Bir başka kritik başlık da standartlardır. ASTM E8 çekme testi için güçlü bir referanstır. Sertlik ölçümünde ASTM E18 ve ISO 6508 gibi standartlar ek veri sağlar. Sertlik, akma davranışı hakkında dolaylı fikir verse de doğrudan eşdeğer sayılmaz. Bu yüzden yalnızca Rockwell ya da Brinell değerine bakıp plastik davranış yorumu yapmak risklidir.
Reklam Pazar gibi bilgi odaklı platformlarda teknik içerik yayımlarken, standart adı ve test yöntemi belirtmek güveni artırır. Çünkü okuyucu yalnızca tanım değil, verinin hangi zemine dayandığını da görmek ister.
Sıkça Sorulan Sorular
Plastik bölge ne anlama gelir?
Malzemenin yük kalktıktan sonra eski şekline tam dönemediği, kalıcı deformasyon bıraktığı bölgedir.
Plastik deformasyon her zaman kötü müdür?
Hayır. Taşıyıcı parçalarda risk yaratabilir ama bükme, dövme ve haddeleme gibi üretim süreçlerinde işe yarar.
Akma dayanımı neden kritik kabul edilir?
Çünkü kalıcı şekil değiştirmenin başladığı sınırı gösterir. Tasarımcı bu eşik üzerinden güvenli çalışma alanı belirler.
Çekme dayanımı ile akma dayanımı arasındaki fark nedir?
Akma dayanımı kalıcı deformasyonun başlangıcını, çekme dayanımı ise mühendislik gerilmesinin ulaştığı en yüksek değeri ifade eder.
Yüzde 0,2 ofset akma dayanımı neyi anlatır?
Belirgin akma noktası göstermeyen malzemelerde, kalıcı şekil değiştirme ölçütü olarak kullanılan standart akma tanımıdır.
Plastik bölge sıcaklıktan etkilenir mi?
Evet. Sıcaklık arttıkça birçok metalin akma davranışı değişir. Düşük sıcaklıklarda bazı malzemeler daha gevrek hale gelebilir.
Bir malzemenin plastik davranışını teknik föyden anlayabilir miyim?
Evet. Akma dayanımı, çekme dayanımı, uzama yüzdesi ve bazen kesit daralması verileri sana güçlü bir çerçeve sunar.
Eğer elinde bir malzeme teknik föyü ya da çekme testi grafiği varsa, en çok takıldığın değer hangisi oldu? Akma dayanımı mı, uzama yüzdesi mi, yoksa boyun verme noktası mı? İstersen veriyi yorumlaman için sorunu yaz, birlikte netleştirelim.